Produkcja pianki poliuretanowej: przewodnik po procesie, sprzęcie i linii
Wiadomości branżowe-
Fabryka lodówek, która decyduje się na samodzielne spienianie szafek, zwykle zaczyna od tego samego pytania: czego tak naprawdę wymaga produkcja pianki poliuretanowej, jeśli docelową gęstością jest stabilna gęstość, brak pustych przestrzeni i czas wyjmowania z formy poniżej pięciu minut? Odpowiedź rzadko jest drukowana w arkuszu danych maszyny. Zależy to od proporcji mieszania, temperatury obu składników i sposobu ułożenia śrutu we wgłębieniu.
Krótka wersja: Produkcja pianki poliuretanowej to precyzyjny proces dozowania połączony z reakcją chemiczną. Kontroluj proporcje, energię mieszania i wzór wtrysku, a pianka zachowuje się przewidywalnie. Strać kontrolę nad którymkolwiek z nich, a żaden nacisk formy nie uratuje części.
W poniższych sekcjach opisano proces od zbiorników surowca do stacji rozformowania, wyjaśniono, gdzie różnią się systemy wysokociśnieniowe i niskociśnieniowe oraz określono, która konfiguracja sprzętu odpowiada danej skali produkcji.
Zacznij od chemii, a następnie dobierz rozmiar maszyny
Na głowicy mieszającej spotykają się dwa strumienie cieczy. Stronę A stanowi mieszanka polioli: poliol, katalizator, środek powierzchniowo czynny, środek porotwórczy i, w wielu sztywnych preparatach, woda. Stroną B jest izocyjanian, najczęściej polimerowy MDI w przypadku sztywnych pianek lub mieszanka MDI/TDI w przypadku gatunków elastycznych. Wszystko za głowicą mieszającą zapewnia dostarczanie tych dwóch strumieni we właściwych proporcjach, temperaturze i ciśnieniu we właściwym momencie.
Stosunek zasługuje na większą uwagę niż zwykle podczas zakupu. Sztywna pianka jest zwykle poddawana obróbce przy wskaźniku pomiędzy około 100 a 110, gdzie wskaźnik porównuje rzeczywisty ładunek izocyjanianu z wymaganiami stechiometrycznymi. Odchylenie o kilka punktów procentowych powoduje zmianę struktury komórek, wytrzymałości na ściskanie i zachowania się przy rozformowaniu, co jest bardzo trudne do skorygowania, gdy pianka wzrośnie.
Cztery etapy, przez które przechodzi każdy strzał
Czas kremu: ciecz zmętnieje i zaczyna się rozszerzać w miarę odparowywania środka porotwórczego i rozpoczynania się reakcji.
Czas żelowania: sieć polimerowa wytwarza wystarczającą siłę, aby utrzymać pęcherzyki gazu na miejscu.
Czas narastania: pianka rozszerza się, wypełniając wnękę, pod wpływem środka porotwórczego i dwutlenku węgla powstałego w reakcji woda-izocyjanian.
Utwardzanie i demontaż: część zyskuje wystarczającą siłę, aby można ją było usunąć bez zniekształceń.
Okna te są ustalane na podstawie receptury, ale można je odtwarzać tylko wtedy, gdy maszyna powtarza tę samą wagę wtrysku, proporcje i jakość mieszania w każdym cyklu.
Sekwencja produkcyjna, krok po kroku
Na dobrze prowadzonej linii produkcja pianki poliuretanowej odbywa się według ustalonej kolejności, niezależnie od tego, czy jest to szafka chłodnicza, czy poduszka do fotelika samochodowego.
Kondycjonuj surowce. Poliol i izocyjanian znajdują się w zbiornikach z płaszczem, zwykle utrzymywanych w temperaturze około 20 do 25 stopni Celsjusza, z suchym azotem pokrywającym izocyjanian, aby utrzymać wilgoć na zewnątrz.
Zmierz dwa strumienie. W układach wysokociśnieniowych stosuje się osiowe pompy tłokowe lub zębate, a przed rozpoczęciem produkcji każdy element jest kalibrowany wagowo.
Zbuduj ciśnienie i recyrkuluj. Obydwa strumienie krążą z powrotem do zbiorników pod pełnym ciśnieniem roboczym, dzięki czemu głowica jest gotowa do natychmiastowego oddania strzału.
Mieszać przez uderzenie. W głowicy wysokociśnieniowej oba strumienie zderzają się z dużą prędkością w małej komorze i mieszają się w ciągu milisekund.
Wstrzyknąć do formy lub wnęki. Masa wtrysku, wzór nalewania i czas wtrysku decydują o tym, czy wnęka wypełnia się równomiernie, czy też zatrzymuje powietrze.
Pozwól unieść się i żelować. Temperatura formy i odpowietrzanie decydują o tym, czy pianka dotrze do narożników bez wewnętrznych pustek.
Rozbierz, utwardz i sprawdź. Części są przycinane, ważone i sprawdzane pod kątem gęstości i jakości powierzchni.
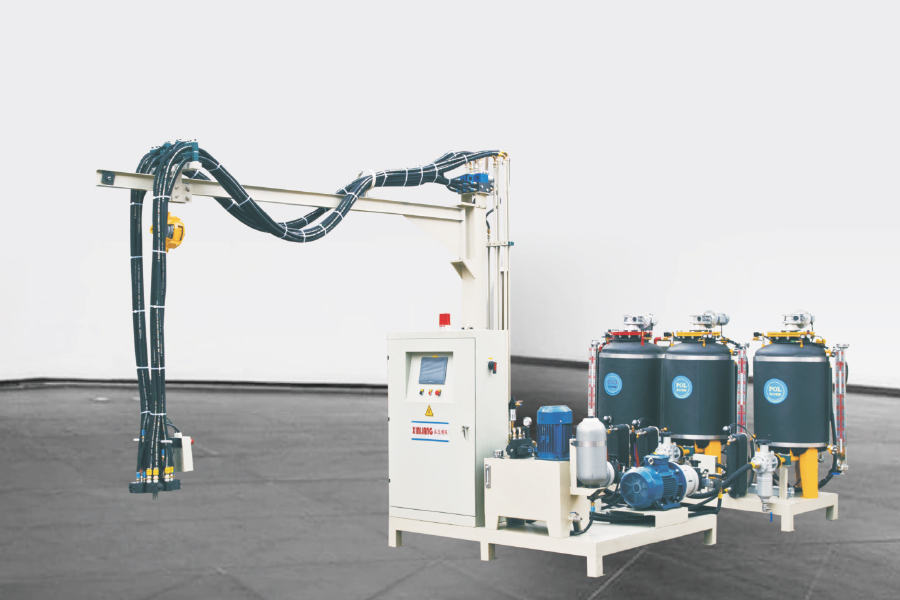
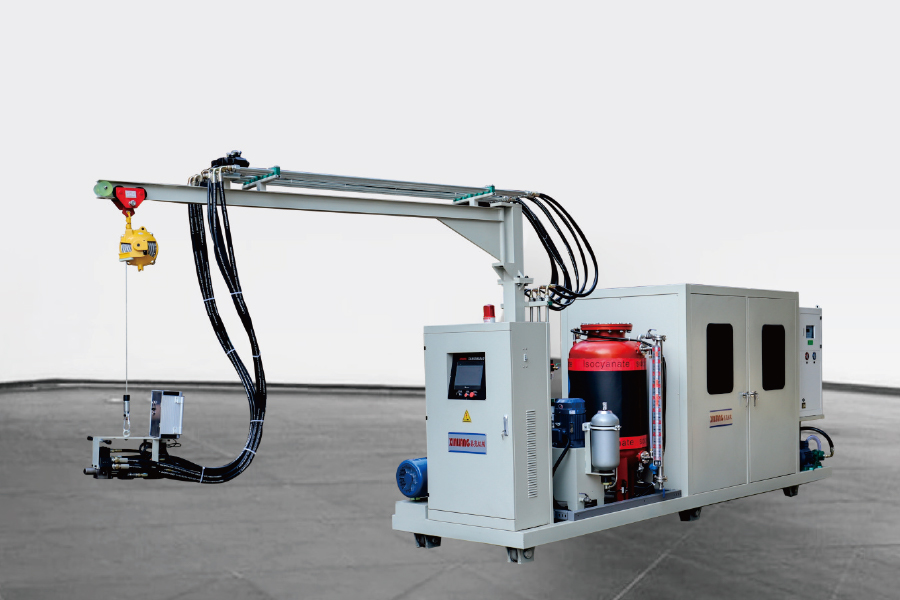
Poniższy diagram pokazuje, jak te etapy odpowiadają typowej instalacji do spieniania pod wysokim ciśnieniem.
Spienianie pod wysokim i niskim ciśnieniem: gdzie linie się różnią
Najważniejszą decyzją dotyczącą sprzętu jest zasada mieszania, ponieważ kształtuje ona procedury konserwacji, użycie rozpuszczalnika i minimalną wielkość wtrysku, którą linia może niezawodnie obsłużyć.
Porównanie na podstawie zasad działania opisanych w specyfikacjach sprzętu do spieniania poliuretanu.
Przedmiot
Spienianie pod wysokim ciśnieniem
Spienianie niskociśnieniowe
Metoda mieszania
Mieszanie uderzeniowe w małej komorze
Mieszanie mechaniczne w komorze mieszania
Ciśnienie robocze
Około 100-200 barówów
Około 5-20 barówów
Sprzątanie komory
Zwykle samoczyszczący pomiędzy ujęciami
Zwykle wymaga płukania rozpuszczalnikiem
Powtarzalność małych strzałów
Bardzo wysoki
Ograniczone objętością komory
Typowe zastosowania
Szafy chłodnicze, części samochodowe, pianka techniczna
Meble, sztywne panele, prace niskonakładowe
Maszyna podstawowa: wybór jednostki wtrysku pianki
Większość zakładów zaczyna od pojedynczej wtryskarki wysokociśnieniowej, a później dodaje automatyzację. Pierwsza decyzja dotyczy dwóch lub trzech składników: dwuskładnikowa jednostka dozuje poliol i izocyjanian, podczas gdy trójskładnikowa jednostka dodaje trzeci strumień, zazwyczaj środek porotwórczy, pigment lub dodatek, którego nie można wstępnie zmieszać z poliolem.
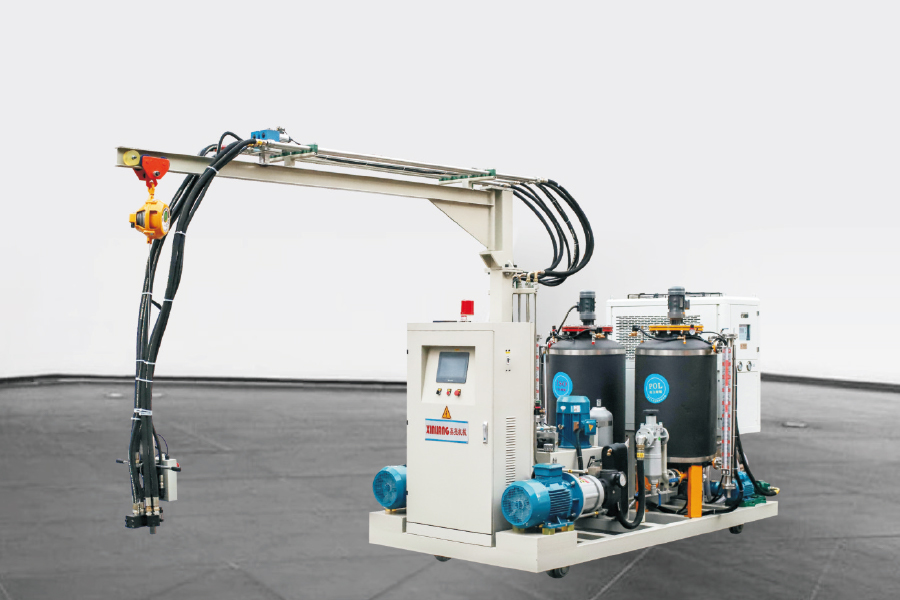
Naprawiono głowicę: układ o najniższych kosztach, dostosowany do pojedynczej pozycji formy lub uchwytu stacjonarnego.
Głowica gąsienicowa: głowica porusza się wzdłuż linii formy, dzięki czemu jedna maszyna może obsługiwać kilka stanowisk po kolei.
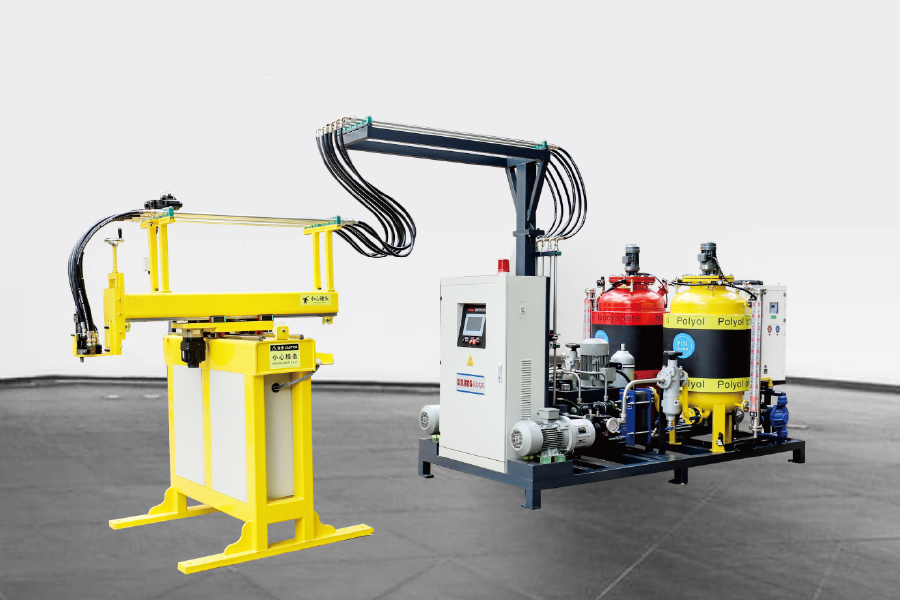
Manipulator osi XY: zaprogramowana ścieżka wylewania na płaską formę, przydatna w przypadku paneli i płytkich kształtów wnęk.
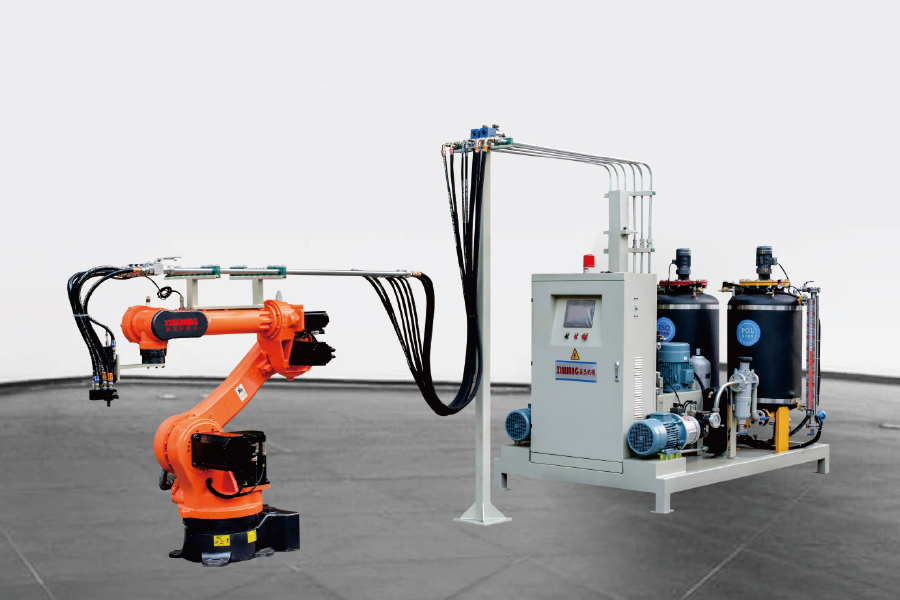
Robot sześcioosiowy: powtarzalne trójwymiarowe wzory wylewania, zwykle wybierane w przypadku częstych zmian geometrii części.
Zwrot zwykle wynika z powtarzalności, a nie z surowej szybkości. Maszyna, która utrzymuje masę śrutu w ciasnej opasce, znacznie skuteczniej redukuje ilość złomu i nadmiernego pakowania niż maszyna, która po prostu pracuje szybciej.
Układ linii: gdy głośność wyjściowa zmienia konfigurację
Pojedyncza maszyna i stała forma działają dobrze do pewnego momentu. Gdy czas rozformowania stanie się krótszy niż czas potrzebny na załadowanie, zamknięcie, spienienie, utwardzenie i wyładowanie jednej formy, forma ta nie będzie już w stanie zajmować maszyny. Jest to luka, którą układy linii mają za zadanie zamknąć i z tego powodu urządzenia do spieniania poliuretanu asortyment jest podzielony na kilka architektur.
Linie gramofonów: indeksowanie form w pozycjach załadunku, piany, utwardzania i rozładunku, co odpowiada ustalonemu czasowi taktu i niewielkiej liczbie identycznych części.
Linie typu H: nośniki form poruszają się po dwóch równoległych szynach, co zapewnia dłuższą ścieżkę utwardzania i większą liczbę stanowisk bez zajmowania dużej powierzchni.
Linie pierścieniowe: ciągła pętla do produkcji na dużą skalę, w której ta sama część pracuje przez wiele miesięcy.
Wybierz czas taktu i miks części. Zakład obsługujący wiele różnych części zwykle zyskuje więcej na szybkiej zmianie formy niż na dłuższej pętli utwardzania.
Wybór cyklopentanu i środka porotwórczego
Wybór środka porotwórczego wpływa zarówno na wydajność izolacji, jak i na wyposażenie zabezpieczające na całej linii. Cyklopentan stał się powszechnym wyborem do szaf chłodniczych i sztywnych paneli izolacyjnych ze względu na niski współczynnik ocieplenia globalnego, jest on jednak łatwopalny, co zmienia wentylację, klasyfikację elektryczną i procedury postępowania z materiałami na miejscu.
System premiksu cyklopentanowego miesza porofor z poliolem pod kontrolowaną temperaturą i ciśnieniem, tak że zmieszany poliol dociera do maszyny wtryskowej już zawierającej porofor. W porównaniu z wtryskiwaniem ciekłego cyklopentanu oddzielnie do głowicy mieszającej, wstępne mieszanie zapewnia bardziej jednolitą strukturę komórkową i utrzymuje stężony łatwopalny płyn w zamkniętej pętli.
W przypadku zakładów, które odchodzą od starszych systemów fluorowęglowych, metoda premiksu jest często łatwiejszą w zarządzaniu ścieżką, ponieważ często można zachować istniejącą maszynę wtryskową ze zaktualizowanymi uszczelkami i poprawionymi parametrami kontrolnymi.
Zmienne procesowe decydujące o jakości pianki
Po zainstalowaniu i skalibrowaniu sprzętu za większość problemów z jakością odpowiada kilka zmiennych:
Temperatura komponentu który wypada poza okno receptury i zmienia reaktywność.
Ciśnienie wtrysku która jest zbyt niska dla pełnego mieszania uderzeniowego, powodując powstawanie smug lub grubych komórek.
Wzór nalewania i masa strzału które pozostawiają kieszenie powietrzne lub wypełniają wnękę.
Temperatura formy i odpowietrzanie które decydują o jakości powierzchni i czasie cyklu.
Większość defektów, od pustych przestrzeni i krótkich strzałów po zmiany gęstości i pęcherze na powierzchni, ma swoje korzenie w jednym z tych pięciu. Przeglądanie ich po kolei jest szybsze niż losowe dostosowywanie parametrów typowe wady pianki PU i sposoby ich usuwania to przydatna lista kontrolna, gdy usterka pojawia się po raz pierwszy.
Często zadawane pytania dotyczące produkcji pianki poliuretanowej
Pytanie 1. Na czym polega produkcja pianki poliuretanowej?
Jest to proces reakcji mieszanki polioli z izocyjanianem w obecności środka porotwórczego, a następnie kształtowania rozszerzającej się pianki wewnątrz formy lub wnęki. Reakcja trwa sekundy, dlatego o ostatecznym wyniku decydują proporcje, temperatura i jakość mieszania.
Pytanie 2. Jaka jest różnica między wysokociśnieniowymi i niskociśnieniowymi maszynami do spieniania PU?
Maszyny wysokociśnieniowe mieszają przez uderzenie pod ciśnieniem około 100-200 barów i zwykle są samooczyszczające pomiędzy wtryskami. Maszyny niskociśnieniowe mieszają składniki mechanicznie pod ciśnieniem około 5-20 barów i zazwyczaj wymagają płukania komory mieszania rozpuszczalnikiem.
Pytanie 3. Jak wybrać pomiędzy pojedynczą maszyną do spieniania a linią produkcyjną?
Porównaj czas demontażu z czasem potrzebnym na załadunek i rozładunek jednej formy. Jeżeli jedna forma nie jest w stanie zająć całej maszyny, zwykle rozwiązaniem jest stół obrotowy, linia typu H lub linia pierścieniowa; w przeciwnym razie wystarczy pojedyncza maszyna lub jednostka na gąsienicach.
Pytanie 4. Jaki środek porotwórczy stosuje się do izolacji ze sztywnej pianki PU?
Cyklopentan jest głównym wyborem do szaf chłodniczych i sztywnych paneli ze względu na jego niski potencjał tworzenia efektu cieplarnianego. Gatunki HFO i HFC pozostają w użyciu tam, gdzie ze względu na zastosowanie wymagany jest system niepalny.
Pytanie 5. Czy konieczny jest system premiksu cyklopentanu?
W przypadku większości linii cyklopentanowych tak. System premiksów miesza porofor z poliolem w kontrolowanych warunkach, co poprawia jednorodność komórek, zmniejsza straty w wyniku odparowania i utrzymuje łatwopalną ciecz w zamkniętej pętli.
Pytanie 6. W jaki sposób producent może zmniejszyć straty materiałowe przy produkcji pianki PU?
Kalibrować obie pompy wagowo na każdej zmianie, utrzymywać stałą temperaturę komponentów, dopasowywać wzór wylewania do gniazda i unikać przepełnienia formy. Większość odpadów powstałych przy produkcji pianki poliuretanowej wynika z przesunięcia proporcji i niespójnych ciężarów strzału.