Linia do produkcji płyt warstwowych: sprzęt, układy i przewodnik po wyborze
Wiadomości branżowe-
Wyobraź sobie fabrykę paneli chłodniczych składającą zamówienie na panele zamrażalnicze o długości 9 m na linii zakupionej do bram garażowych: dwie stacje formierskie, niskociśnieniowa jednostka spieniająca i pokrywa ręczna. Czas napełniania dryfuje, gęstość rdzenia wzrasta na końcu wtrysku, a panel lekko wygina się po wyjęciu z formy. Nic nie jest zepsute. Linia ta po prostu nigdy nie była projektowana dla tego panelu.
Wniosek nasuwa się pierwszy: na linii produkcyjnej płyt warstwowych układ decyduje, jakie zamówienia możesz przyjąć, a dozownik decyduje o powtarzalności ich realizacji. Zakres grubości, skład chemiczny rdzenia i środek porotwórczy stanowią uzupełnienie tej sekwencji, a nie ją zastępują.
Poniżej omówiono cztery decyzje, które mają największe znaczenie: układ ciągły i nieciągły, budowa panelu i skład chemiczny rdzenia, specyfikacja maszyny do spieniania oraz droga środka porotwórczego. Jeśli pojawia się liczba, jest to albo opublikowana wartość branżowa, albo obliczenie, które można powtórzyć w arkuszu kalkulacyjnym.
Ciągły czy nieciągły: decyzja o układzie jest najważniejsza
Obydwa typy linek tworzą ten sam produkt. Różnica polega na sposobie wprowadzenia pianki i czasie jej utrzymywania. Ciągła linia z podwójnym pasem dozuje piankę na biegnącą okładzinę dolną, kładzie na niej górną okładzinę i utrzymuje rosnącą piankę pod ciśnieniem taśmy, aż do jej utwardzenia. Nieciągła linia wielostanowiskowa napełnia zamkniętą formę odmierzonym śrutem i utrzymuje ją pod prasą w celu utwardzenia.
Ta jedna różnica przekłada się na przepustowość, asortyment produktów, poziom złomowania i kapitał. Poniższa tabela to wersja, którą warto wkleić na spotkaniu z dostawcami.
Orientacyjne porównanie ciągłych i nieciągłych linii podziału; potwierdzić prędkości, długości paneli i czasy przezbrajania w oparciu o specyfikację każdego dostawcy.
Punkt decyzji
Ciągła linia dwupasmowa
Linia wielostanowiskowa nieciągła
Wprowadzenie pianki
Wylewany na ruchome dno okładzinowe; górna okładzina nakładana przed pasem
Odmierzony śrut wtryskiwany do zamkniętej formy
Wyjście
Ustawiana na podstawie prędkości taśmy, zazwyczaj od 3 do 15 m/min
Ustawiany na podstawie liczby pleśni i czasu utwardzania
Długość panelu
Cięte na wymiar, najczęściej do 13,5 m
Ograniczone długością formy
Zmiana grubości
Powolne, a przezbrojenie generuje złom
Szybka wymiana przekładek lub formy
Mieszanka produktów
Długie serie jednego lub dwóch typów paneli
Zamówienia mieszane, drzwi, komory chłodnicze, krótkie serie
Kapitał i powierzchnia
Najwyższy
Umiarkowane do niższego
Najlepsze dopasowanie
Objętościowe panele ścienne i dachowe
Produkcja na zamówienie i mieszana
Przeczytaj najpierw ostatni wiersz. Kiedy w księdze zamówień dominuje jeden lub dwa rodzaje paneli o tej samej grubości, ciągła linia zarabia na siebie. W przypadku licowania, rdzenia lub grubości zmienia się kilka razy w miesiącu, nieciągła linia zwykle wygrywa pod względem całkowitego kosztu, mimo że na papierze wygląda wolniej.
Od zwoju do układarki: etapy decydujące o jakości panelu
Rozbierz linię i będzie sześć etapów. Skargi panelu prawie zawsze mają swój początek w jednej z nich, a rzadko w tej, którą operator obwinia jako pierwszy.
W obliczu paszy i wstępnego podgrzewania. Okładziny stalowe o grubości od 0,4 do 0,6 mm są rozwijane, wyrównywane i podgrzewane, zwykle do temperatury około 35 do 45 C, dzięki czemu pianka napina się na ciepłą powierzchnię, a nie na zimną.
Uszczelnianie krawędzi i zapory boczne. Krawędzie są zamykane przed nadejściem piany. Pustki końcowe są zwykle wadą uszczelnienia, a nie wadą chemiczną.
Dozowanie i wtrysk. Składniki są dozowane, kondycjonowane temperaturowo, mieszane pod wysokim ciśnieniem w głowicy mieszającej i wtryskiwane. Rozmiar wtrysku, stosunek i wzór nalewania decydują o równomiernym wypełnieniu wnęki.
Wstań i lecz się pod powściągliwością. Pas lub pokrywa prasy utrzymuje rozszerzającą się piankę na docelowej grubości, dopóki nie będzie w stanie unieść obciążenia.
Przycinanie i przycinanie. Latająca piła tnie na długość po ciągłych liniach; oba rodzaje linii, a następnie przytnij do ostatecznej szerokości.
Chłodzenie i układanie. Panele układa się płasko w celu późniejszego utwardzenia. Zbyt wczesne układanie jest częstą przyczyną dryfu wymiarowego.
Jak zbudowany jest panel
Dwie okładziny, jeden rdzeń i profil krawędziowy, który musi wytrzymać manipulację i montaż na miejscu. Poniższy widok rozłożony na części pokazuje warstwy, które faktycznie musi wypełnić stacja spieniania.
Rysunek 1: Widok izometryczny rozłożonego panelu warstwowego z powłoką metalową. Okładziny są zazwyczaj wykonane ze stali lub aluminium o grubości od 0,4 do 0,6 mm.
Chemia rdzenia i grubość: skąd pochodzą liczby termiczne
Sztywna pianka PIR jest powszechnie deklarowana na poziomie około 0,021 do 0,023 W/mK, a PUR na poziomie 0,022 do 0,026 W/mK, w obu przypadkach znacznie poniżej XPS przy 0,029 do 0,035, EPS przy 0,031 do 0,038 i wełny mineralnej przy 0,035 do 0,045. Rozprzestrzenianie się w rodzinie ma takie samo znaczenie, jak różnica między rodzinami: ten sam skład PUR może różnić się o około 10% w zależności od środka porotwórczego, struktury komórek i gęstości.
Rysunek 2: Dolne pręty oznaczają lepszą izolację na milimetr. Wartości są typowymi opublikowanymi deklaracjami; Deklaracja Właściwości Użytkowych każdego dostawcy jest wartością wiążącą.
Grubość wykonuje resztę pracy, ale w gotowym budynku nie liniowo. Poniższy wykres wykorzystuje czyste przewodzenie przy lambda = 0,024 W/mK.
Wartość U w funkcji grubości panelu (lambda = 0,024 W/mK, tylko przewodzenie)
Rysunek 3: Przejście z 40 mm na 100 mm zmniejsza obliczoną utratę ciepła o około 60%; przejście ze 100 mm na 200 mm zmniejsza go o kolejne 50%. Prawdziwe panele radzą sobie gorzej, ponieważ wartości deklarowane zgodnie z normą EN 14509 obejmują korektę starzenia i mostków termicznych, a złącza i mocowania zwiększają straty na budowie.
Jednostka dozująca: Dokładność strzału przewyższa wydajność nominalną
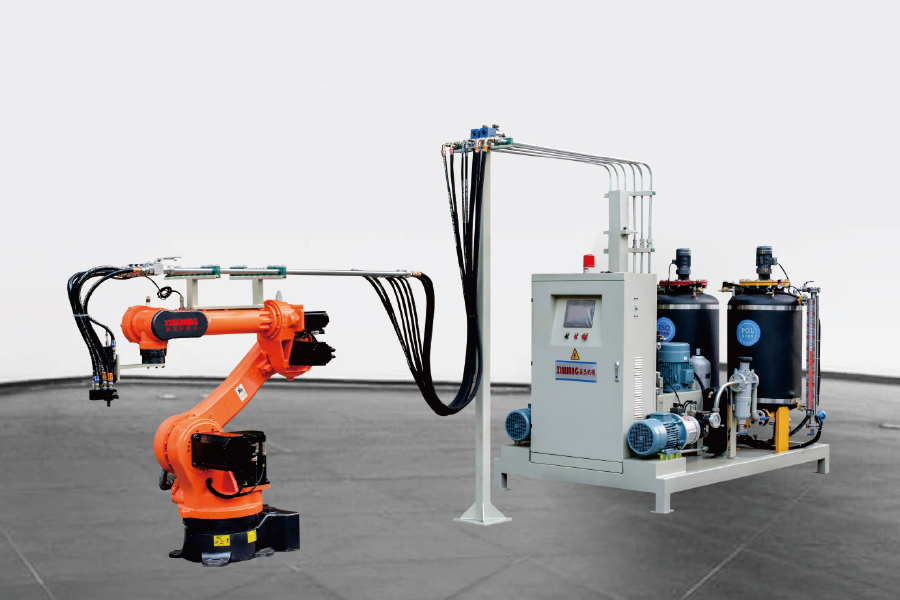
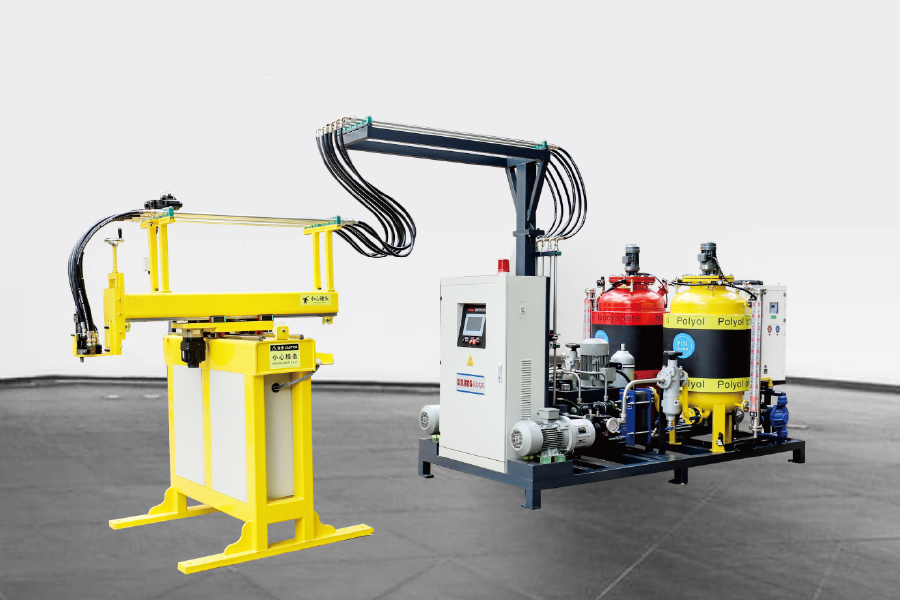
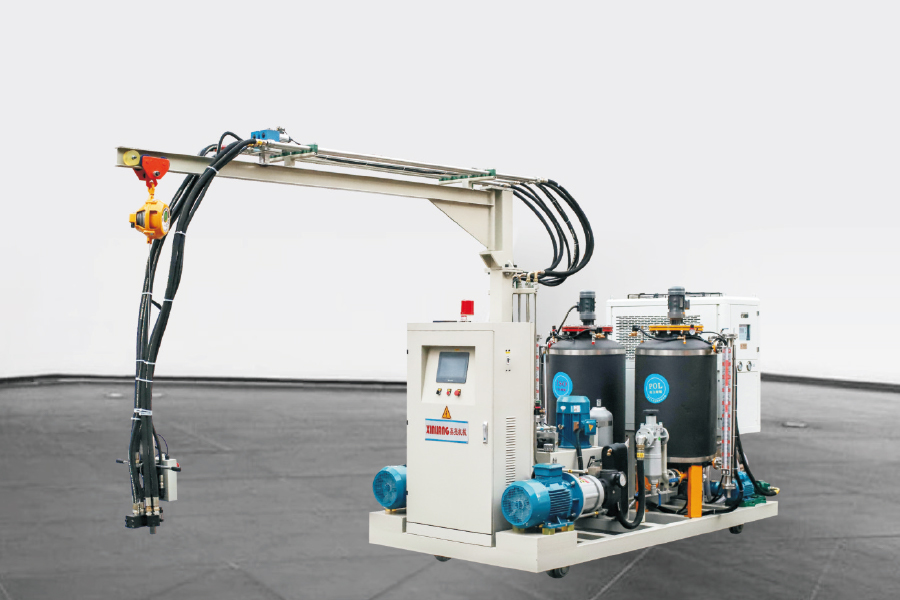
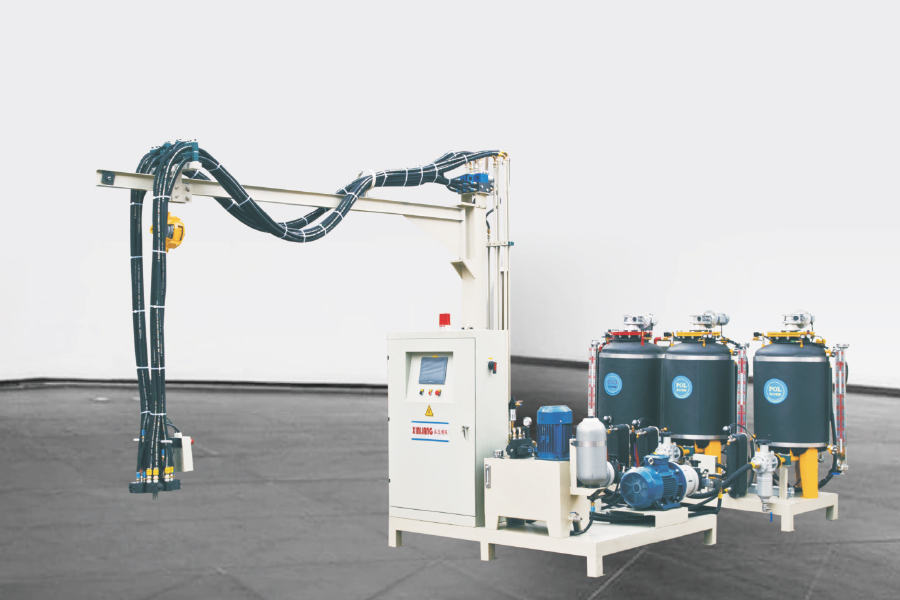
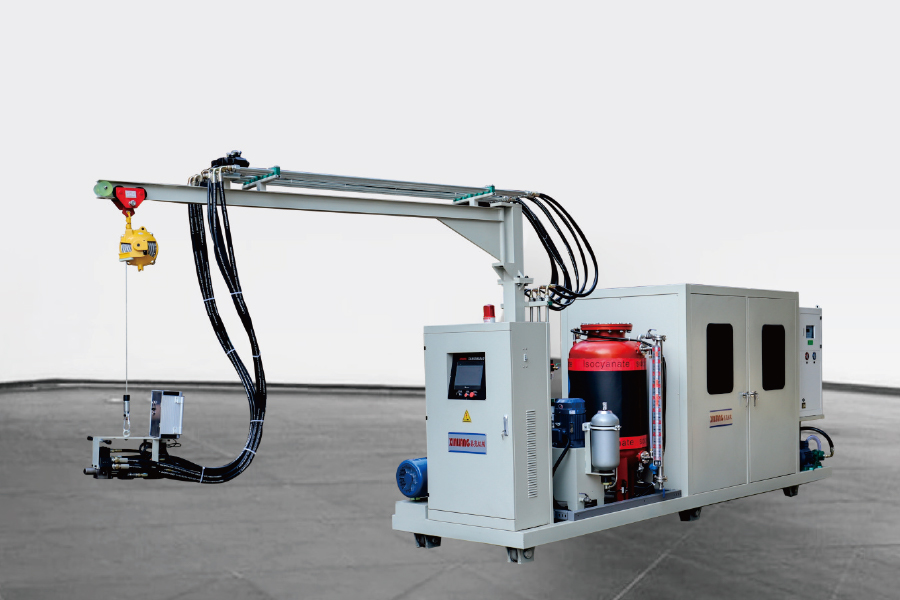
Głowice wysokociśnieniowe mieszają przez uderzenie, przy ciśnieniu wtrysku zwykle podawanym w zakresie od 100 do 200 barów, w porównaniu do około 5 do 30 barów w przypadku mieszania niskociśnieniowego. Praktyczną różnicą w przypadku linii panelowej jest struktura komórkowa i powtarzalność śrutu: głowica wysokociśnieniowa wypełnia długą, cienką wnękę z mniejszymi zmianami gęstości od końca do końca.
Dostawcy powszechnie podają dokładność współczynnika na poziomie około 1% i powtarzalność strzału w zakresie od 1 do 1,5%. Zapytaj o współczynnik zmienności w ciągu 20 kolejnych zastrzyków dla własnej receptury, a nie o nagłówek w arkuszu danych. Kontrola temperatury komponentów ma równie duże znaczenie, ponieważ większość receptur paneli działa najlepiej, gdy oba składniki są utrzymywane w temperaturze około 20–25°C z dokładnością do około 2°C.
Nadmierne pakowanie to cichy koszt na tego rodzaju linii. Napełnianie od 5 do 10% powyżej teoretycznej gęstości minimalnej jest powszechne na niestrojonej maszynie i jest to najszybszy koszt ataku, ponieważ pojawia się w każdym panelu. Maszyny trójskładnikowe dodają trzeci strumień dodatków, takich jak środki zmniejszające palność, pigmenty lub środki zarodkujące, bez wstępnego mieszania ich z poliolem, co warto wziąć pod uwagę, jeśli receptury PIR często się zmieniają.
Zakres ciężaru śrutu dopasowany do największej wnęki panelu, z podaną wartością powtarzalności.
Zakres proporcji wystarczająco szeroki dla Twoich receptur; większość prac panelowych mieści się w zakresie od 1:1 do około 1:1,6 poliolu do izocyjanianu.
Wydajność w kg/min odpowiadająca największej prędkości taśmy lub najkrótszemu cyklowi, jaki zamierzasz przeprowadzić.
Mieszanie liczby głowic i rozmieszczenia trawersów, tak aby jedna głowica nie stała się wąskim gardłem.
Przechowywanie receptur w sterowniku PLC, więc zmiana grubości jest zapisanym ustawieniem, a nie resetem ręcznym.
Układy linii dla form panelowych: pierścieniowe, typu H i stołu obrotowego
Najpierw wykonaj obliczenia cykliczne: przepustowość równa się liczbie stanowisk wtryskowych podzielonej przez czas cyklu. Dodawanie stacji jest prawie zawsze tańsze, bezpieczniejsze i szybsze niż skracanie czasu utwardzania za pomocą chemii.
Linia pierścieniowa (pierścieniowa). Formy poruszają się w zamkniętej pętli, ze stacjami spieniania wewnątrz pierścienia i operatorami na zewnątrz. Powierzchnia na stację jest wydajna, a długie serie jednego typu panelu dobrze się sprawdzają.
Linia typu H. Dwa rzędy form mają wspólny korytarz centralny i ruchomą głowicę wtryskową. Zmiany narzędzi i krótkie serie są łatwiejsze do zaplanowania niż w przypadku zamkniętego pierścienia.
Linia gramofonowa. Stacje promieniowe na stole obrotowym. Kompaktowe i szybkie w uruchomieniu, dobrze pasujące do krótszych paneli, drzwi i mniejszych partii.
Niezależnie od tego, który układ wybierzesz, forma jest częścią systemu jakości. Jednorodność temperatury formy w 9-metrowej wnęce, sztywność pokrywy i dyscyplina środka antyadhezyjnego wpływają na wyginanie się i wykończenie powierzchni w większym stopniu, niż większość kupujących oczekuje na etapie wyceny.
Środki porotwórcze, bezpieczeństwo pentanu i działanie przeciwpożarowe
Cyklopentan ma zerowy potencjał niszczenia warstwy ozonowej i potencjał globalnego ocieplenia znacznie niższy od HFC, które zastępuje. Opublikowane dane za 100 lat wskazują, że HFC-141b wynosi około 700, a HFC-245fa około 1000, podczas gdy węglowodory mieszczą się w okolicach kilkudziesięciu. Zgodnie ze zmienionym rozporządzeniem UE w sprawie fluorowanych gazów cieplarnianych (UE) 2024/573 trasa HFC jest jeszcze bardziej zawężana, dlatego systemy węglowodorowe stale zyskują udział w piankach panelowych.
Pentan jest łatwopalny, co zmienia instalację, a nie tylko maszynę. Należy spodziewać się przeciwwybuchowej instalacji elektrycznej w strefie spieniania, wentylacji mechanicznej, wykrywania gazu, uziemienia i łączenia oraz braku źródeł zapłonu w pobliżu głowicy mieszającej. System wstępnego mieszania utrzymuje stężenie i temperaturę pentanu na stałym poziomie przed dozowaniem, co sprawia, że zastrzyk jest powtarzalny od pierwszego do ostatniego panelu zmiany.
Właściwości ogniowe to osobna rozmowa z właściwościami cieplnymi. Panele są klasyfikowane zgodnie z EN 13501-1; wiele systemów PIR jest testowanych pod kątem B-s1,d0, systemy PUR zwykle osiągają B-s2,d0 lub B-s3,d0, a rdzenie z wełny mineralnej osiągają A2-s1,d0. Klasyfikacja jest specyficzna dla systemu i grubości, dlatego zawsze czytaj Deklarację Właściwości Użytkowych dla dokładnie sprzedawanej konstrukcji i nigdy nie zakładaj, że sam skład chemiczny rdzenia gwarantuje klasę.
Wady, które należy obejrzeć i co sprawdzić przed wyrejestrowaniem
Większość reklamacji paneli składa się z sześciu usterek, a dla każdej z nich dostępna jest krótka lista pierwszych kontroli.
Zakończ puste przestrzenie i niewypełnione narożniki. Przed dotknięciem preparatu sprawdzić uszczelnienie krawędzi i wzór nalewania.
Gradient gęstości wzdłuż panelu. Zwykle wielkość wtrysku, pozycja wtrysku lub temperatura formy.
Rozwarstwienie i wygięcie. Zmierzenie się z temperaturą, środkiem antyadhezyjnym, zbyt wczesnym wyjęciem z formy lub nadmiernym pakowaniem.
Linie skurczu i ślady opadania. Niedopasowanie czasu żelowania pomiędzy dwoma składnikami.
Zmiana grubości. Kontrola paska lub elementu dystansowego oraz sztywność pokrywy na liniach nieciągłych.
Odczyt powierzchniowy. Prawie zawsze za dużo na cienkiej okładzinie.
W celu przeprowadzenia fabrycznego testu odbiorczego poproś na piśmie o następujące informacje:
Współczynnik zmienności masy wtrysku w ciągu 20 kolejnych wtrysków preparatu.
Gęstość rdzenia mierzona w trzech miejscach na całej długości panelu, a nie tylko w punkcie wtrysku.
Tolerancje długości, szerokości i grubości sprawdzone w oparciu o tabelę tolerancji EN 14509.
Oderwij przyczepność pomiędzy pianką a okładziną na wyciętej próbce z obu końców panelu.
Powtarzalność zmiany grubości, w tym liczba złomowanych paneli podczas zmiany.
Często zadawane pytania dotyczące linii produkcyjnych płyt warstwowych
Pytanie 1. Co to jest linia do produkcji płyt warstwowych?
Jest to zestaw urządzeń, który zamienia dwie okładziny metalowe i rdzeń piankowy w izolowany panel: podawanie okładzin, uszczelnianie krawędzi, maszynę spieniającą lub wtryskową, sekcję utwardzania taką jak podwójny pas lub prasa, następnie odcięcie, przycięcie i ułożenie w stosy.
Pytanie 2. Ile paneli może wyprodukować linia na zmianę?
Na liniach nieciągłych wydajność jest równa stanowiskom form podzielonym przez czas cyklu, zatem linia z 20 stanowiskami i cyklem 10-minutowym produkuje około 120 paneli na godzinę przy swojej teoretycznej wydajności. Rzeczywista produkcja jest niższa po przezbrojeniach i złomowaniu; zawsze obliczaj na podstawie własnego rozmiaru panelu.
Pytanie 3. Rdzeń PUR czy PIR do płyty warstwowej?
PUR jest zwykle tańszy i spełnia standardowe wymagania dotyczące komór chłodniczych i ścian. PIR wybiera się, gdy liczy się odporność ogniowa lub wyższa temperatura użytkowania i jest powszechnie testowany pod kątem lepszej klasy EN 13501-1 niż PUR, ale przy wyższych kosztach formułowania.
Pytanie 4. Czy w linii płyt warstwowych można zastosować cyklopentan zamiast HFC?
Tak i wiele nowych linii tak robi. Wymaga strefy spieniania w wykonaniu przeciwwybuchowym, wentylacji, wykrywania gazu oraz systemu mieszania wstępnego lub dozowania, więc koszt modernizacji jest realny. Korzyścią jest stabilność regulacyjna i GWP znacznie poniżej HFC-141b lub HFC-245fa.
Pytanie 5. Jaką gęstość pianki powinien mieć rdzeń płyty warstwowej?
Większość rdzeni płyt PUR i PIR z powłoką metalową mieści się w zakresie od 38 do 45 kg/m3. Poniżej tego właściwości mechaniczne i stabilność wymiarowa zanikają; znacznie powyżej tego płacisz za materiał, który dodaje niewielką wartość izolacyjną.
Pytanie 6. Ciągła linia dwutaśmowa czy nieciągła do paneli chłodniczych?
Komory chłodnicze dobrze sprawdzają się w przypadku linii nieciągłych, ponieważ wymagane długości i grubości są bardzo zróżnicowane, a wielkość zamówień jest umiarkowana. Ciągłe linie dwutaśmowe mają sens, gdy w księdze zamówień dominuje jeden lub dwa typy paneli, a wolumeny uzasadniają kapitał.
Zanim cokolwiek podpiszesz, poproś o dwa dokumenty: zapis powtarzalności masy wtrysku z już działającej maszyny oraz fabryczny test odbiorczy własnego preparatu o zamierzonej grubości. Te dwa zapisy mówią więcej o linii produkcyjnej płyt warstwowych niż jakakolwiek broszura.
Jeśli nadal mapujesz sekwencję procesu, nasz przewodnik dla kupujących sprzęt do produkcji pianki PU omawia kolejność sprzętu i pytania, które należy zadać na każdym etapie. Maszyny Ningbo Xinliang dostarcza jednostkę dozującą, układ linii i system poroforu w jednym pakiecie, dostosowanym do asortymentu paneli i docelowej wydajności.