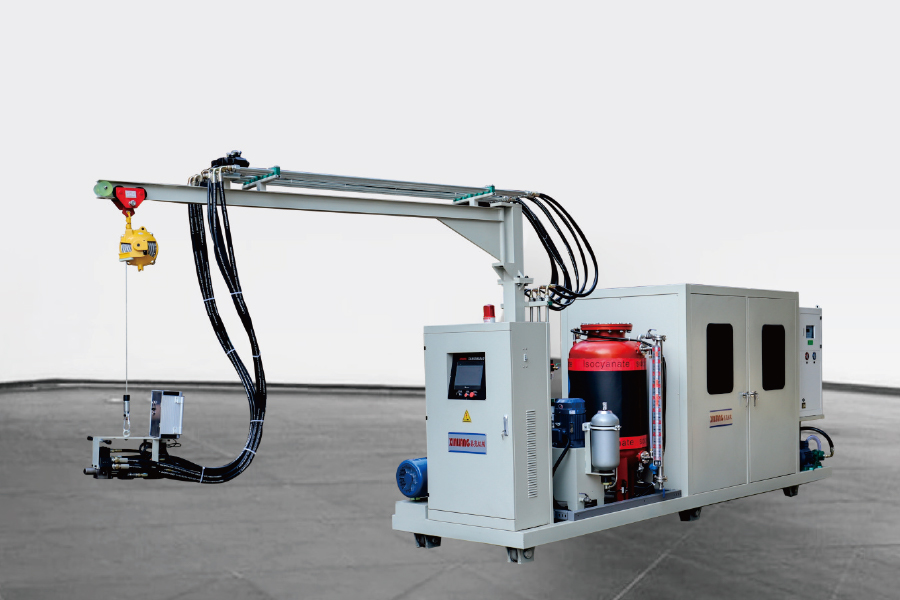
Maszyna do płyt warstwowych poliuretanowych: wybór sprzętu do wtrysku pianki
Wiadomości branżowe-
Wejdź na linię płyt warstwowych, a prasa lub podwójny pas przykują całą uwagę. Pieniądze są zwykle oszczędzane lub tracone gdzie indziej: przy głowicy mieszającej. Dwie linie wyposażone w identyczny sprzęt do formowania mogą pracować z pasekdzo różnymi ilościami złomu, ponieważ jedna utrzymuje stały stosunek poliolu do izocyjanianu i zapewnia równomierny wtrysk, podczas gdy druga dryfuje pomiędzy zmianami.
Taki wniosek można wyciągnąć z góry i dotyczy to obu ścieżek produkcji — ciągłej linii z podwójnym pasem, która nalewa piankę na ruchomą okładzinę, oraz linii opartej na formie, w której głowica zamontowana na gąsienicy lub robocie wstrzykuje odmierzony strzał do wnęki. W pozostałej części tego przewodnika opisano, co właściwie zawiera maszyna do produkcji płyt warstwowych z poliuretanu, gdzie sprzęt piankowy zarabia na utrzymanie i jakie specyfikacje warto wpisać do zamówienia.
Co właściwie zawiera maszyna do płyt warstwowych z poliuretanu
Wyrażenie to jest używane luźno. Niektórzy dostawcy mają na myśli kompletną linię; kupujący często mają na myśli tylko sprzęt do spieniania. Działający system zwykle składa się z pięciu bloków:
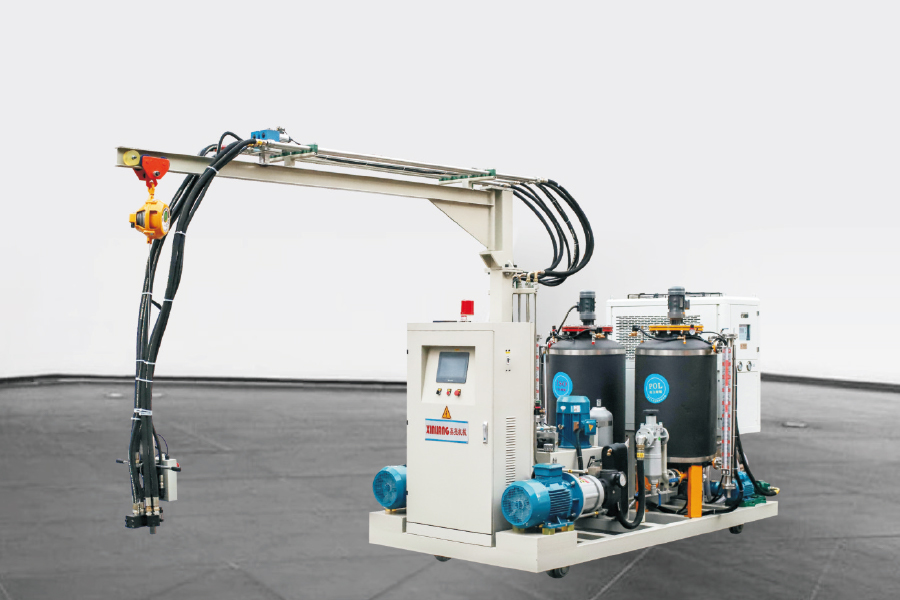
Jednostka dozująca — zbiorniki, pompy, wymienniki ciepła i przepływomierze, które utrzymują stały stosunek składników i temperaturę.
Wysokociśnieniowa głowica mieszająca — gdzie strumienie poliolu i izocyjanianu spotykają się i reagują.
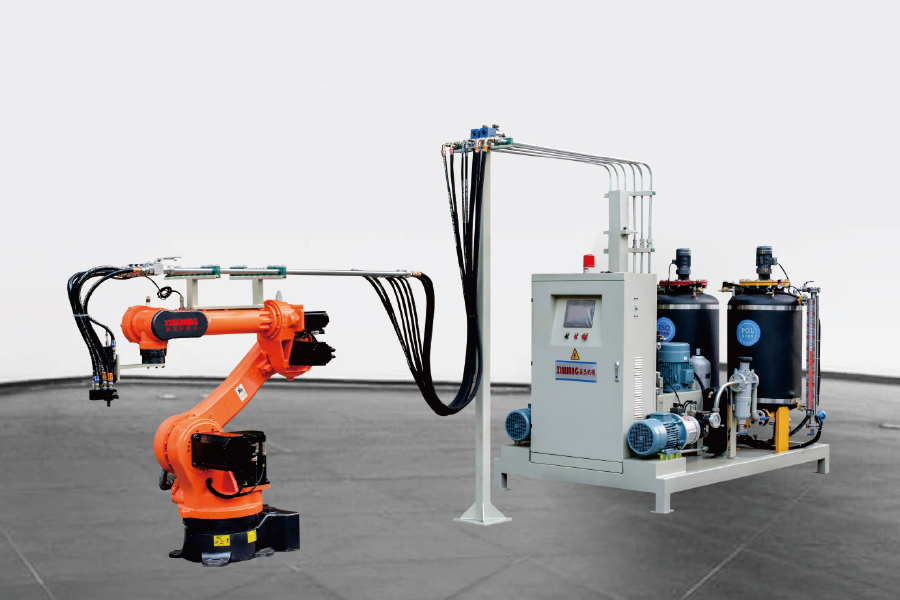
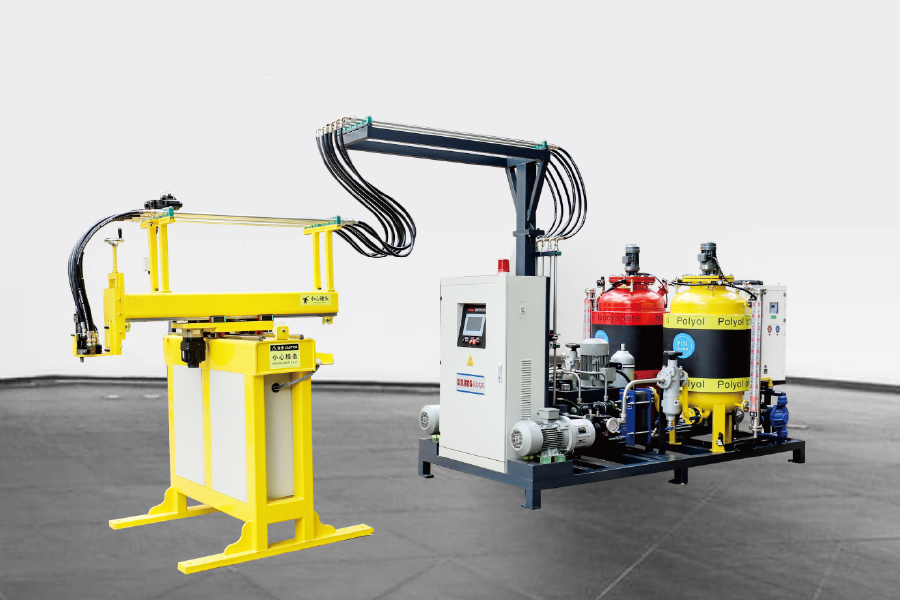
Sprzęt do pozycjonowania głowy — stała temperatura płynięcia, tor, suwnica XY lub robot sześcioosiowy.
Formowanie sprzętu — przenośnik dwutaśmowy z laminatorem i zgrzewami bocznymi lub nośnikami form, prasami i stanowiskami rozformowania.
Sterowanie i bezpieczeństwo — zarządzanie recepturami, wykrywanie gazu, wentylacja i logika wyłączania.
Linie ciągłe i nieciągłe dzielą ten rdzeń, ale ładują go inaczej. Na linii ciągłej głowica jest często unieruchomiona, a pod nią przesuwa się pas; moc wyjściową mierzy się w kilogramach na minutę, a stabilność proporcji w ciągu wielu godzin pracy ma większe znaczenie niż dokładność pojedynczego strzału. Głowica przemieszcza się po linii formy, a miarą jest gram na wtrysk: panel o wymiarach 1200 × 2400 mm z rdzeniem o średnicy 50 mm przy 40 kg/m3 wymaga około sześciu kilogramów pianki, równomiernie rozłożonej przed upływem czasu kremowania.
Dlaczego system wtryskowy wyznacza jakość panelu
Maszyny wysokociśnieniowe zderzają dwa strumienie pod ciśnieniem 100–200 barówów w małej komorze mieszania, a energia tego zderzenia powoduje mieszanie. Maszyny niskociśnieniowe mieszają komponenty mechanicznie pod ciśnieniem około 5–20 barówów i zazwyczaj w celu utworzenia struktury komórkowej wykorzystują powietrze zarodkujące.
Rys. 1: Powszechnie publikowane okna ciśnienia roboczego dla dwóch technologii mieszania.
Zgodnie z normami dotyczącymi płyt, takimi jak EN 14509 i opublikowanymi danymi dotyczącymi sprzętu, sztywne rdzenie płyt PU są zwykle określane w zakresie od 30 do 50 kg/m3. Dotarcie do dolnego końca tego pasma bez pustych przestrzeni zależy od tego, jak drobna i równa jest struktura komórek, ponieważ grube komórki zapadają się pod naciskiem laminatora i pozostawiają różnice w gęstości na całej szerokości panelu.
Ryc. 2: Porównanie schematyczne. Niebieski: mieszanie udarowe pod wysokim ciśnieniem. Pomarańczowy: mieszanie mechaniczne pod niskim ciśnieniem. Wartości ilustrują ogólną charakterystykę sprzętu, a nie dane pomiarowe.
Ta sama logika dotyczy przyczepności: pianka mieszana metodą uderzeniową zwilża okładziny bardziej równomiernie, co zmniejsza ryzyko rozwarstwienia podczas piłowania lub przenoszenia.
W przypadku produkcji paneli w formie wtryskowej zwykle punktem wyjścia jest wysokociśnieniowa wtryskarka dwuskładnikowa z torem, suwnicą XY lub głowicą montowaną na robocie. Najpierw ustal maksymalną masę strzału, okno przełożenia i prędkość obrotu; wszystko inne na linii można dostosować wokół tych trzech liczb.
Dopasowanie wydajności wtrysku do linii
Po ustaleniu rodziny paneli wymiarowanie to krótkie ćwiczenie. Pomnóż największą objętość panelu przez gęstość docelową, aby uzyskać maksymalną masę wtrysku, a następnie pomnóż liczbę paneli na godzinę przez tę porcję, aby uzyskać ciągłą wydajność w kilogramach na minutę. Kupujący często zapominają o dwóch liczbach: przedziale przełożeń, jaki pompy muszą utrzymywać w całym zakresie wydajności oraz dokładności pozycjonowania głowicy wymaganej w układzie formy.
Tabela 1: Jak produkcja ciągła i nieciągła przenosi obciążenie na sprzęt piankowy.
Punkt decyzji
Ciągła linia dwupasmowa
Nieciągła linia pleśni lub karuzeli
Typowa wielkość partii
Długie serie, jedna rodzina paneli, duża objętość
Małe i średnie partie, częste zmiany produktów
Co musi pomieścić sprzęt piankowy
Wydajność w kg/min i stabilność proporcji w ciągu godzin pracy
Dokładność ciężaru strzału i powtarzalność pozycjonowania głowicy
Ruch głowy
Stała lub ruchoma temperatura płynięcia, ruchomy pas pod spodem
Robot gąsienicowy, bramowy XY lub sześcioosiowy
Obsługa środka porotwórczego
Pentan lub HFO z premiksami i systemami bezpieczeństwa na większą skalę
Ta sama chemia, mniejsze objętości buforów
Najpierw określ
kg/min przy docelowej gęstości, zakresie prędkości taśmy, konstrukcji uszczelnienia bocznego
Zakres wielkości wtrysku, liczba form, czas cyklu
Tam, gdzie potrzebny jest trzeci strumień – pasta kolorowa, pakiet katalizatora lub oddzielny poliol do receptur PIR – maszyna trójskładnikowa dodaje niezależny obwód dozujący zamiast tłoczyć dodatek przez główną linię.
Wybór środka porotwórczego zmienia kształt sprzętu w większym stopniu, niż spodziewa się większość kupujących. HFC są wycofywane na mocy Poprawki z Kigali do Protokołu montrealskiego, a producenci paneli w dużej mierze przeszli na cyklopentan, mieszanki HFO lub systemy wspomagane wodą. Cyklopentan jest łatwopalny i ma niską temperaturę wrzenia, dlatego zmienia specyfikację maszyny: przeciwwybuchowy sprzęt elektryczny, osłona azotu, wentylacja, wykrywanie gazu i zamknięta pętla, która nigdy nie wystawia cieczy na działanie atmosfery.
Alternatywą dla bezpośredniego wtryskiwania pentanu jest wcześniejsze zmieszanie go z poliolem. System mieszania wstępnego utrzymuje mieszankę w kontrolowanej temperaturze i ciśnieniu, co stabilizuje stężenie poroforu docierającego do głowicy mieszającej – co jest typową przyczyną dryftu gęstości i defektów powierzchni paneli dmuchanych pentanem. Zmniejsza także ilość wolnego pentanu uwalnianego w temperaturze płynięcia, co ma znaczenie zarówno ze względu na bezpieczeństwo, jak i koszty.
W przypadku linii już zasilanych pentanem, jednostka premiksu jest często najtańszym sposobem na zmniejszenie wahań gęstości przed rozważeniem nowej jednostki dozującej.
Jak układana jest nieciągła linia panelu
Na linii opartej na formie kolejność jest ustalona: operator lub robot umieszcza dolną okładzinę, nośnik indeksuje pod głowicą mieszającą, głowica w trakcie przemieszczania się przez wnękę wylewa śrut, zakładana jest górna okładzina i forma zamyka się, prasa trzyma podczas żelowania pianki, a panel jest wyjmowany z formy i przycinany. Czas cyklu jest ustalany przez chemię, a nie maszynę, ale to maszyna decyduje, czy cykl może trwać na teoretycznym minimum.
Ryc. 3: Widok izometryczny strony spienionej linii paneli na bazie formy.
Dwa szczegóły w tym układzie sterują czasem cyklu. Pierwsza to odległość, jaką musi pokonać głowa, gdy pianka jest jeszcze płynna; powolny przesuw wymusza albo krótszą wnękę, albo dłuższy czas kremowania. Drugim jest temperatura formy, dlatego linie podziału zwykle łączą obwód formy z tym samym systemem sterowania, co dozownik.
Krótka lista kontrolna zakupów
Zanim podpiszesz, zapisz na piśmie siedem punktów:
Maksymalna masa śrutu w gramach i ciągła wydajność w kilogramach na minutę, oba podane dla docelowej gęstości.
Zakres przełożeń i powtarzalność w całym zakresie wyjściowym, nie tylko przy pełnej prędkości.
Zgodność ze środkami porotwórczymi, w tym klasyfikacja przeciwwybuchowa, jeśli występuje pentan.
Typ i położenie głowicy: stałe wylewanie, tor, suwnica XY lub robot sześcioosiowy, z określoną prędkością przesuwu.
Liczba form lub nośników, skok otwarcia i siła zaciskania, z którą maszyna musi się zsynchronizować.
Lista części zamiennych i czas reakcji dla komór mieszania, uszczelek, pomp i przepływomierzy.
Test akceptacyjny: przed wysyłką sprawdź gęstość i grubość na maszynie i zapisz rozkład masy wtrysku.
Jako firma z siedzibą w Ningbo producent urządzeń do spieniania poliuretanu pracując na dozownikach, głowicach mieszających i liniach produkcyjnych, w większości zapytań widzimy ten sam schemat: sprzęt formujący jest szczegółowo określony, natomiast stronę piankową pozostawia się na ostatnią chwilę. Jest to błędne podejście.
Często zadawane pytania
Pytanie 1. Co to jest maszyna do płyt warstwowych z poliuretanu i co wpływa na jej cenę?
Jest to raczej system niż pojedyncza jednostka: jednostka dozująca, głowica mieszająca, osprzęt do pozycjonowania i formowania głowicy. Cena zależy głównie od produkcji ciągłej lub opartej na formach, wydajności i poziomu automatyzacji, dlatego poproś o wycenę dotyczącą grubości, gęstości i wydajności godzinowej panelu.
Pytanie 2. Jaka jest różnica pomiędzy płytami warstwowymi PU i PIR?
Obydwa wykorzystują chemię poliuretanową. Pianka PIR ma wyższy wskaźnik izocyjanianu, co poprawia zachowanie się podczas pożaru, ale sprawia, że kontrola proporcji jest ważniejsza i często korzysta się z trzeciego strumienia dozowania dodatków.
Pytanie 3. Czy jedna wysokociśnieniowa maszyna do spieniania może obsługiwać zarówno linie ciągłe, jak i linie formujące?
Dozownik może, głowica mieszająca zwykle nie. Linie ciągłe wymagają wysokiej, stałej wydajności przy stałym lub poprzecznym nasypie, podczas gdy linie form wymagają precyzyjnych ciężarków wtryskowych i głowicy zamontowanej na torze, suwnicy lub robocie.
Pytanie 4. Jaki środek porotwórczy stosuje się obecnie do pianki panelowej poliuretanowej?
Na mocy poprawki z Kigali HFC są wycofywane, dlatego większość producentów przeszła na cyklopentan, mieszanki HFO lub systemy wspomagane wodą. Cyklopentan jest łatwopalny, dlatego systemy premiksów, okablowanie przeciwwybuchowe i wentylacja stają się częścią specyfikacji maszyny.
Pytanie 5. Jak długi jest czas cyklu na nieciągłej linii płyt warstwowych?
Czas kremu, żelowania i utwardzania w preparacie wyznacza on, a nie maszyna. Zadaniem maszyny jest utrzymywanie stałej masy wtrysku i temperatury formy, tak aby cykl nie musiał być wyściełany ze względów bezpieczeństwa.
Pytanie 6. W jaki sposób linia płyt warstwowych może zmniejszyć ilość złomów?
Większość złomu pochodzi z przesunięcia proporcji, nierównego odlewania i zimnych form. Sprawdź kalibrację przepływomierza, ciśnienie mieszania, powietrze zarodkujące, prędkość obrotu głowicy i kontrolę temperatury formy, zanim zrzucisz winę na chemię.